Unsere erweiterte, digitale Plattform bietet Ihnen ein personalisiertes Produktportfolio, Zugriff auf erstellte Offerten sowie die Verwaltung Ihrer installierten Gerätebasis. Weitere Informationen zum Kundenportal finden Sie hier .
Unser Team ist für Sie da, um Ihre Ziele zu erreichen. Sprechen Sie mit einem unserer Experten.
Live-Chat starten
Termin für eine Online-Beratung vereinbaren
Termin für Demo anfordern
Fallstudie: Wolfe Honey erhöht die Produktsicherheit durch Röntgeninspektion
Wie Wolfe Honey die Produktqualität und -sicherheit mit der Fremdkörpererkennung verbesserte
Home Wissenssammlung Fallstudie: Wolfe-Honig erhöht die Produktsicherheit durch Röntgeninspektion
Wie Wolfe Honey die Produktqualität und -sicherheit mit der Fremdkörpererkennung verbesserte
Wolfe Honey, ein etablierter Honigproduzent mit Sitz in Alberta, Kanada, wollte seinen Status als vertrauenswürdiger Lieferant für große Einzelhandelsketten in ganz Kanada und Nordamerika aufrechterhalten. Die von diesen Einzelhändlern geforderten immer strengeren Sicherheitsstandards bedeuteten, dass Wolfe Honey eine Produktinspektionslösung benötigte, die ihre Anforderungen erfüllen.
Herausforderung
Effektive Erkennung von Fremdkörpern
Als erfolgreicher Honigproduzent verpackt Wolfe Honey seinen eigenen Honig, um ihn an große Einzelhandelsketten in Kanada und den Vereinigten Staaten zu liefern. Das Unternehmen wollte seinen Markenruf wahren und die regulatorischen Anforderungen vieler großer Einzelhändler , die sie beliefern, wie Costco und Walmart, einhalten. Das Unternehmen suchte nach einer Lösung, um Honiggläser am Ende der Produktion zu inspizieren , um Fremdkörper vor dem Versand an den Handel zu erkennen.
Der Honigmarkt wächst, da gesundheitsbewusste Verbraucher natürliche Alternativen zu raffiniertem Zucker suchen. Trotz starker Konkurrenz bleibt die Markentreue hoch. Authentizität und Rückverfolgbarkeit sind in der Honigbranche entscheidend, und Wolfe Honey erkennt dies an. Um seine marktführende Position zu halten, verpflichtet sich das Unternehmen, kontinuierlich sichere und hochwertige Produkte zu liefern.
Die wichtigsten verpackten Produkte, die im Guy-Werk in Alberta hergestellt werden, sind Wolfe Honeys 500-Gramm-Behälter mit Peace River Honey und die ein Kilogramm schweren Gläser mit hochwertigem kremigen Biohonig. Die Nachfrage nach diesen Produkten ist konstant hoch, und die Notwendigkeit, Qualitäts- und Sicherheitsstandards einzuhalten, ist entscheidend.
Traditionelle Metalldetektorsysteme waren aufgrund ihrer Induktionsdichtungen mit der verwendeten Verpackung nicht kompatibel. Daher benötigte das Unternehmen eine Lösung, die Metall und andere Fremdkörper erkennen und diese Verpackungseigenschaften berücksichtigen konnte.
Lösung
Röntgeninspektion als ideale Option
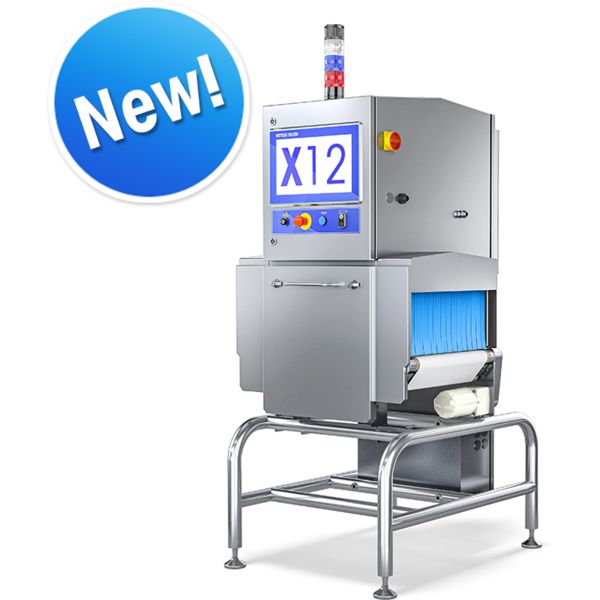
Um die Einhaltung der Vorschriften zu unterstützen und seinen vertrauenswürdigen Lieferantenstatus aufrechtzuerhalten, investierte Wolfe Honey in zwei X12-Röntgeninspektionssysteme von METTLER TOLEDO – eines in der Produktionslinie für kremigen Honig und das andere in der Linie für flüssigen Honig.
Um sicherzustellen, dass sie als vertrauenswürdiger Anbieter gelten, hat Wolfe Honey beschlossen, "in die beste Technologie zu investieren, um sie bedienen zu können", sagt Brett Wolfe, Präsident von Wolfe Honey. "Das ist mittlerweile wirklich ein Industriestandard."
Die X12-Systeme wurden ausgewählt, da sie in der Lage sind, eine Vielzahl von Fremdkörperkontaminanten , darunter Metall, Glas, dichtes Gummi und Kunststoffe, zu erkennen und auszuschleusen.
Darüber hinaus kann der X12 eine Vielzahl weiterer Produktintegritätsprüfungen durchführen, einschließlich der Suche nach im Verpackungssiegeln eingeschlossenen Produkt und der Massenmessung, was zusätzliche Vorteile der Röntgeninspektion darstellt. Beide Systeme ließen sich problemlos in die bestehenden Produktionslinien integrieren, da das Setup unauffällig und schnell durchzuführen war. Sie schätzten auch die umfassende Schulung und technische Unterstützung durch METTLER TOLEDO. "Es war eine großartige Investition", sagt Wolfe.
"Da man zusätzlich den Vorteil einer Inspektion anderer Fremdmaterialien außer Metall erhält, hielten wir es für eine ideale Investition, um das Geschäft zu unterstützen."
Brett Wolfe, Wolfe Honey President
Ergebnisse
Verbesserte Produktsicherheit und Verbrauchervertrauen
Die Installation der X12-Röntgeninspektionssysteme war ein großer Erfolg. Beide Maschinen haben sich problemlos mit minimalen Störungen in die Produktionslinien integriert. Die Leistung des Röntgensystems wird täglich überprüft, um sicherzustellen, dass weiterhin eine kontinuierliche Hochleistungsinspektion auf Fremdkörperkontaminate durchgeführt wird. Wolfe Honey kann seinen Kunden beweisen, dass die Sorgfaltspflichten mit dem Fokus auf Produktsicherheit durchgeführt wurden und höchste Qualitätsstandards eingehalten werden.
Bei einem kürzlichen Safe Quality Food (SQF)- Audit erzielte das Unternehmen hohe Werte in seiner Level-2-Zertifizierung und bestand das Audit mühelos. Wolfe Honey hob die X12-Röntgensysteme als Teil des gesamten Lebensmittelsicherheitsprogramms hervor und glaubt, dass dies einer der Hauptgründe für die hohe Bewertung bei der Prüfung war.
"Sie spielt eine wichtige Rolle dabei, unsere Produkte zu überprüfen und unser Engagement zu unterstützen, unsere Kunden mit hochwertigen Produkten zu versorgen und dabei die höchsten Lebensmittelsicherheitsstandards zu gewährleisten. Wir tun alles, um sicherzustellen, dass unsere Produkte stets die höchsten lebensmittelsicheren Qualitätsstandards erfüllen", sagt Wolfe und fügt hinzu, dass die wichtigsten Wettbewerbsstärken des Unternehmens in seiner Entwicklung als familiengeführtes Unternehmen beruhen.
Wolfe Honey schätzt auch die Serviceunterstützung von METTLER TOLEDO. Sie wissen, dass alle Probleme schnell von qualifizierten Ingenieuren behoben werden. Darüber hinaus sind die gesammelten Produktionsdaten bei Audits von unschätzbarem Wert. Die Produktionsberichte erleichtern die Rückverfolgbarkeit und bieten Einblicke, wie die Produktion effizienter gemacht werden kann.
Das Unternehmen hält nicht nur Sicherheitsstandards und Händleranforderungen ein, sondern kann auch sicher sein, dass nur sichere und hochwertige Produkte den Endverbraucher erreichen. Dies schützt ihre Marke vor der Gefahr von Produktrückrufen und fördert die Kundenbindung und das Vertrauen.
"Es gab bisher nichts auf unseren Linien, das nicht dort sein sollte, aber es dient als großartige Verteidigungslinie."
Brett Wolfe
Vorteile der Zusammenarbeit mit METTLER TOLEDO
Wolfe Honey hat seit der Partnerschaft mit METTLER TOLEDO mehrere wichtige Vorteile erzielt, darunter:
Fachkundige Beratung und Anleitung dazu, welche Produktinspektionslösung für ihre Anwendung geeignet ist
Einfache Installation und Einrichtung der X12-Röntgeninspektionssysteme mit minimalen Produktionsstörungen
Benutzerschulung und fortlaufende Serviceunterstützung, um die Systeme auf Höchstleistung zu halten
Die strategische Einführung des X12-Röntgeninspektionssystems von METTLER TOLEDO durch Wolfe Honey ist ein Beispiel für Produktqualität, Lebensmittelsicherheit und Konsumentenvertrauen. Durch die Bewältigung der Herausforderungen durch Verpackungs- und Einzelhändleranforderungen mit innovativen Inspektionslösungen hat Wolfe Honey seine Marktposition gestärkt und starke Partnerschaften mit großen Einzelhändlern aufrechterhalten. Diese Investition unterstreicht die Kernwerte des Unternehmens: kontinuierliche Verbesserung, Kundenorientierung und das Engagement für Exzellenz in der Honigproduktion. Die Partnerschaft des Unternehmens mit METTLER TOLEDO bleibt stark, ebenso wie die Marke und das Qualitätsbewusstsein.
Sehen Sie sich das Video an, um mehr über den Erfolg von Wolfe Honey mit den X12-Röntgeninspektionssystemen von METTLER TOLEDO zu erfahren.
Mein Name ist Gilbert Wolff und ich bin der CEO von Wolff Honey Ltd. Wir sind eine vertikal integrierte Imkerei und Produktionsstätte. Wir befinden uns in Nord-Alberta. Genauer gesagt sind wir in der Region Peace River im kleinen Weiler Guy, Alberta, der als Teil der Honighauptstadt Kanadas gilt. Das Unternehmen wurde 1984 gegründet. Mein Vater kaufte mir 50 Bienenstöcke, und das war mein Anfang. Seitdem haben wir uns je nach Jahr auf vier- bis fünftausend Bienenstöcke vergrößert. Wir sind vertikal integriert, daher verpacken wir unser gesamtes Produkt selbst. Derzeit wird bereits die zweite Generation in das Unternehmen eingebunden, worauf wir sehr, sehr stolz sind. Wir produzieren Honig für den inländischen und internationalen Markt. Wir produzieren Honig für den Einzelhandel sowie für industrielle Endverbraucher. Unser Honig wird außerdem an zahlreiche andere Lebensmittelhersteller verkauft, die unsere Zutat als wertschöpfende Zutat in ihrem Herstellungsprozess verwenden, etwa Hersteller von Müsliriegeln, Granola-Unternehmen oder Tierfutterhersteller. Mit unserer eigenen Marke vertreiben wir im Inland und international in den USA unter dem Namen Peace River Honey. Produktentwicklung ist ein sehr wichtiger Teil unseres Wachstumsplans. Wir suchen nach Möglichkeiten, wie wir Innovationen vorantreiben und der Honigkategorie zusätzlichen Mehrwert verleihen können. Wir haben beschlossen, dies zu tun, indem wir drei scharfe Honigsorten anbieten. Wir verkaufen über große Einzelhandelsketten wie Costco, Walmart sowie große kanadische Inlandsmarken wie Loblaws und Save-On Foods. Auch in den USA sind wir bei ihren führenden Einzelhändlern sehr erfolgreich. Wir sind landesweit bei Albertsons und Sprouts gelistet. Kunden wie Costco und andere große Einzelhändler haben wachsende Anforderungen an die Lebensmittelsicherheit. Sie möchten, dass wir in der Produktionslinie ein Röntgengerät haben, um sicherzustellen, dass wir mögliche. mögliche Fremdkörper erkennen können. Das können Glas, spröder Kunststoff, Holz, Metall sein, und es ist unsere Pflicht als Lieferant, sicherzustellen, dass wir jederzeit lebensmittelsichere Qualitätsprodukte haben. Wenn wir für unsere Kunden ein zuverlässiger Lieferant sein wollen, verlangen sie von uns eine SQF-Zertifizierung. Daher war das SQF-Audit ein zweitägiges, strenges Audit. Ein Auditor war vor Ort und prüfte unseren Prozess sowie unsere Dokumentation. Wir freuen uns mitteilen zu können, dass wir unsere bisher beste Bewertung erhalten haben. mit einer hervorragenden Bewertung von 97. Sie stellen sicher, dass unsere guten Dokumentationspraktiken auf dem neuesten Stand sind, dass unsere Anlage jederzeit lebensmittelsicher ist, dass unsere kritischen Kontrollpunkte eingehalten und gemessen werden und dass wir das tun, was wir sagen, dass wir tun. Und sie waren sehr zufrieden mit den Lebensmittelsicherheitssystemen und unserem Prozess, den wir eingerichtet haben. Besonders zufrieden waren sie mit den Endkontrollen an unseren Röntgengeräten, und wir glauben, dass dies maßgeblich dazu beigetragen hat, dass wir eine 97. bei dem Audit ausgezeichnet abgeschnitten haben. Die Validierung und Verifizierung unserer Produktion ist sehr wichtig, und hier kommt das Röntgengerät ins Spiel. Wir haben uns wegen der fortschrittlicheren Technologie für ein Röntgengerät entschieden. Außerdem haben einige unserer Produkte eine induktive Metallinnenauskleidung, die mit dem Metalldetektor nicht kompatibel wäre. Wir standen wegen unserer Röntgengeräte mit Mettler Toledo in Kontakt. Sie gelten als Goldstandard in der Lebensmittelindustrie und wurden uns von Freunden aus der Agrar- und Lebensmittelbranche empfohlen. Wir haben also zwei Produktionslinien: eine Linie, auf der wir cremigen Honig verarbeiten, und eine, auf der wir unseren flüssigen Honig verarbeiten. Letztendlich haben wir zwei X12-Röntgengeräte von Mettler Toledo gekauft. Wir haben uns für diese Anwendung als Endkontrolle entschieden. Sie ist sehr gut in unsere Produktionslinien integriert. Die Maschinen dienen dazu sicherzustellen, dass wir das gesamte Fertigprodukt erkennen, um sicherzustellen, dass es frei von Fremdpartikeln ist, also von allem, das dichter ist als das Produkt selbst, also Glas, Metall oder andere Verunreinigungen, die in Fertigprodukten nichts zu suchen haben. Hier sind wir in unserer Produktionsstätte. Hinter mir befindet sich unser Filtrationsbereich. Der Honig wird in Fässern gelagert. Von dort aus nehmen wir ihn und verarbeiten ihn, um sicherzustellen, dass er für unsere Kunden gefiltert wird. Die Verpackungslinie für cremigen Honig befindet sich nachgelagert zu unserem Filtrationsprozess. Die leeren Gläser werden auf einem ASES-Entschlüsselungstisch vereinzelt und dann einem Kolbenfüller zugeführt. Von dort gelangen unsere Honiggläser weiter durch den Prozess: Verschließen, Etikettieren, Versiegeln und abschließende Kontrolle am Röntgengerät. Ich befinde mich am Ende unserer Linie für cremigen Honig, wo unser X12-Röntgengerät steht. Das rote Licht zeigt an, dass unser Röntgengerät eingeschaltet ist. Alle unsere Bediener sind sehr beeindruckt davon, wie einfach die HMI zu bedienen ist. Ich führe Sie einmal hindurch. Hier bin ich also auf der Produktbibliotheksseite. Ich kann das Rezept auswählen, das ich für den Tag verwenden möchte. Sie enthält viele Rezepte, weit mehr, als wir verwenden. Ich kann also zwischen Produkt und System umschalten. Ich kann einige Berichte aus der Produktion der vergangenen Tage sehen. Jegliche Diagnosen und Bildbibliotheken aus der heutigen Produktion. Die heutige Produktion zeigt, dass wir unsere Maschine zu Beginn jeder Schicht mit fünf Prüfkörpern kalibrieren konnten. Wir haben unsere Kalibrierung abgeschlossen, um sicherzustellen, dass unsere Anlage für den Tag betriebsbereit ist. Hier habe ich die Produktion von gestern geöffnet. Ich kann sehen, dass als erkannte Verunreinigungen nur die Kalibrierungsprüfkörper erfasst wurden. Während des SQF-Audits ist das also ein sehr wichtiges Gerät. Wir können dies für unsere Kunden und für unsere Audits dokumentieren. Unser Filtrationsprozess ist so gut, dass wir heute noch nie Verunreinigungen im Produkt hatten. Falls doch einmal eine vorhanden wäre, zeige ich Ihnen, wie das ein Kalibrierungstest von Elder Toledo sein könnte. Auf dem Bildschirm sehen Sie, dass wir das Röntgengerät deaktiviert haben und es als Ausschuss erkannt wurde. Hier stehe ich an unserer Linie für flüssigen Honig. Hier haben wir einen Puffertisch, einen Inline-Ionisator und ein Luftblasensystem. Nachgelagert davon haben wir Inline-Abfüllsysteme, danach einen E-Pack-Verschließer und anschließend unseren Enercon-Heißsiegelapparat. und unseren ASIS-Etikettierer. Wir haben unseren Hidachi-Datumsdrucker, der von Harland Industries geliefert wurde. Und schließlich unser X12-Röntgengerät. Wir mochten das Produkt so sehr, dass wir beschlossen, ein zweites zu kaufen. Dieses hier ist also ein neueres Modell. Der Unterschied bei diesem Modell besteht darin, dass es drei Sensoren als Einlauföffnungssicherung hat, so dass niemand und kein Bediener dem Gerät zu lange zu nahe kommt. Mettler konnte also pro Maschine zwei Tage lang bei uns vor Ort verbringen, sie kamen also zu uns, schulten unsere Bediener, schulten auch uns selbst, und die Implementierung verlief sehr gut. Nigel Turnpenny ist unser Hauptansprechpartner bei Shopvac. Sein Service war sehr schnell, sehr professionell und immer sehr hilfreich. In fünf Jahren kann ich mir vorstellen, dass wir weiter wachsen und uns weiterentwickeln und unsere Kunden weiterhin betreuen. Wir erwarten, dass sich unsere Produktion in dieser Anlage verdoppeln wird. Wir wissen, dass wir uns auf Mettler als unseren vertrauenswürdigen und zuverlässigen Partner für Lebensmittelsicherheit verlassen können. Diese Anlage gibt uns Sicherheit und unseren Kunden das Vertrauen, unsere Marken zu führen. Wir stellen ein hochwertiges Produkt her, daher hat die Installation der X12-Röntgengeräte uns einen Wettbewerbsvorteil verschafft. Vorsprung verschafft und uns dabei hilft, ein sehr angesehener Honigabfüller zu werden und neue Märkte und neue Geschäfte zu erschließen.